Ce que représente réellement le temps de maintenance
Dans un atelier, la maintenance occupe rarement la place qu'on lui imagine. Une part importante des interventions ne consiste pas à réparer, mais à chercher : l'outil manquant, la pièce de rechange, l'historique d'une panne déjà traitée. Ce temps improductif est difficile à mesurer, car il se disperse en courtes séquences. Il pèse pourtant sur la disponibilité des équipements et sur la charge de travail des techniciens.
Organiser un atelier de maintenance revient donc moins à planifier des réparations qu'à réduire ces interruptions. Trois leviers structurent l'essentiel du travail : la préparation des interventions, la gestion physique des pièces et des outillages, et la traçabilité des opérations. Chacun a des conséquences directes sur le quotidien des équipes.
Préparer l'intervention avant d'ouvrir la machine
Une intervention mal préparée se solde par des allers-retours entre l'atelier et le poste de travail. La préparation consiste à rassembler, avant le début des opérations, les informations utiles et le matériel nécessaire. Cela suppose de disposer d'un historique lisible par équipement : nature des pannes précédentes, pièces remplacées, réglages effectués.
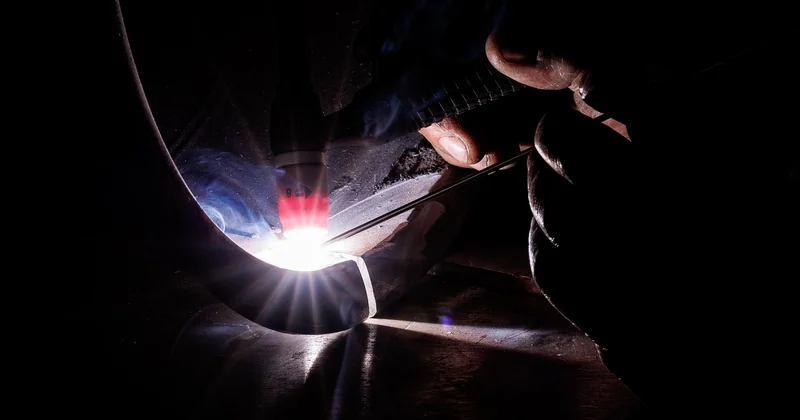
Cette préparation change l'organisation du travail. Elle déplace une partie de l'activité en amont, souvent sur un créneau distinct de l'intervention elle-même. Le technicien qui prépare n'est pas celui qui répare au même moment, ce qui impose de définir qui porte cette responsabilité. Sans cette clarification, la préparation est traitée en urgence et perd son effet.
La préparation a toutefois des limites. Sur les équipements anciens ou peu documentés, l'historique est incomplet et la préparation reste approximative. Elle ne remplace pas non plus le diagnostic sur site, qui peut révéler une défaillance non anticipée. L'objectif n'est pas de tout prévoir, mais d'éviter les interruptions évitables.
Organiser les pièces et les outillages
La gestion des stocks de pièces détachées est un arbitrage permanent entre disponibilité et immobilisation. Un stock trop large garantit la réactivité mais coûte cher et vieillit ; un stock trop serré provoque des attentes. La classification des pièces selon leur fréquence de consommation et leur délai d'approvisionnement permet de trancher cas par cas, plutôt que d'appliquer une règle uniforme.
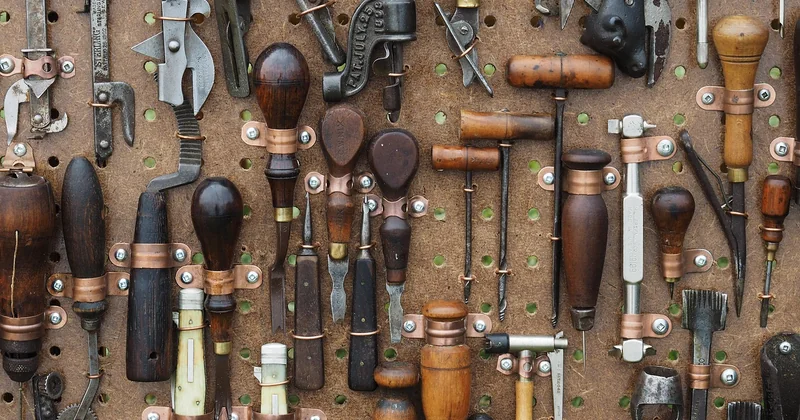
Le rangement de l'outillage obéit à une logique voisine. Un outil qui n'est pas à sa place est un outil perdu pour l'équipe, même s'il se trouve dans l'atelier. Les solutions vont du simple marquage des emplacements à un système de prêt tracé pour les outils partagés ou coûteux. Le choix dépend de la taille de l'équipe et du nombre d'intervenants extérieurs.
Ces dispositifs ne fonctionnent que s'ils sont tenus dans la durée. Un rangement défini une fois et non maintenu revient à son état initial en quelques semaines. L'implication se joue moins sur la conception que sur le respect quotidien des règles, ce qui suppose un minimum de contrôle et de rappel.
Assurer la traçabilité sans alourdir le travail
La traçabilité désigne l'enregistrement des interventions : ce qui a été fait, quand, par qui, et avec quelles pièces. Elle sert à plusieurs usages. Elle permet de reconstituer l'état d'un équipement, de repérer les pannes récurrentes et de justifier certaines décisions d'investissement ou de remplacement. Elle constitue aussi une preuve en cas de litige sur une garantie ou une responsabilité.
Le principal écueil est le déséquilibre entre l'effort de saisie et le bénéfice perçu. Un formulaire trop détaillé est abandonné ou rempli à la va-vite, et les données perdent leur valeur. Il est souvent plus utile de limiter les champs à l'essentiel et de les rendre accessibles depuis le poste de travail, y compris sur un support mobile, que d'exiger une documentation exhaustive.
La traçabilité a elle aussi ses angles morts. Elle ne capture que ce qui est déclaré, et les interventions rapides non enregistrées faussent la lecture des historiques. Elle demande par ailleurs une relecture régulière : des données accumulées mais jamais exploitées n'apportent aucune aide au diagnostic. L'exploitation des enregistrements, sous forme de bilan périodique par équipement, conditionne leur intérêt réel. Pour approfondir, consultez Comité de direction au vert.
Ces trois leviers se rejoignent sur un point : ils reposent sur des décisions d'organisation explicites, attribuées à des personnes identifiées. Un atelier qui prépare, range et enregistre sans que ces tâches soient reconnues dans la charge de travail finit par les abandonner. La formalisation de ces responsabilités, même légère, est ce qui distingue une organisation tenue d'une organisation improvisée.